Sahada sık karşılaşılan bir tablo: lazerle hizalama yapıyorsunuz, değerler tolerans içinde, makine çalışınca titreşim hızı yine yüksek ve birkaç hafta sonra ayar kaymış görünüyor. Sebep genellikle hizalama değil, ayaklardan biri veya birkaçının gövdeye tam oturmaması, yani yumuşak ayak. Bu yazı sonunda yumuşak ayağı ölçerek tespit edebilecek, hangi sırayla düzelteceğinizi ve kaplin ayarını neden önce bozmadan çözmeniz gerektiğini bileceksiniz.
Yumuşak ayak tam olarak nedir
Makine ayağı ile oturma yüzeyi arasında boşluk, eğiklik veya korozyon kaynaklı bir açıklık varsa o ayak yük taşımaz. Cıvata sıkılsa bile ayak yay gibi davranır: cıvata gerilir, gövde o köşede esner. Bu duruma yumuşak ayak (soft foot) denir. Üç biçimi vardır:
- Paralel yumuşak ayak: Ayak ile taban plakası arasında düz bir boşluk vardır.
- Açılı yumuşak ayak: Ayak bir kenarı değiyor, karşı kenarı havadadır; taban plakası eğiktir.
- Squishy foot (esneyen ayak): Görünür boşluk yoktur; korrozyon, boya veya çimentolama tabakası sıkınca ezilir.
Yumuşak ayak tek başına titreşim yaratmayabilir. Asıl zararı makine gövdesini bükmesiyle olur: mil hattı bükülür, rulman yükleri dengesizleşir, kaplin ayarı cıvata sıkma sırasına göre değişir.
Kaplin ayarını neden bozar
Hizalama ölçümü, makine dururken ve belirli bir cıvata sıkma durumunda yapılır. Yumuşak ayak varsa o ölçüm geçersizdir, çünkü mil konumu cıvata sıkma sırasına bağlıdır. Dört ayağı farklı sırayla sıktığınızda milin kaplin tarafındaki konumu yüzlerce mikrometre oynayabilir. Sonuç:
- Hizalama raporu tolerans içinde görünür, çalışma durumunda mil hattı bükülmüştür.
- Kaplinde 1X devir frekansında artan titreşim hızı ve eksenel yönde faz farkı görülür.
- Ayar birkaç hafta içinde kayar; çünkü esneyen ayak zamanla oturur veya cıvata gevşer.
Kapasitör gibi düşünebilirsiniz: yumuşak ayak, milin altındaki bir yaydır. Yayın sertliği cıvata sıkma kuvvetine bağlı olduğu için hizalama tekrarlanamaz. Kaplin ayar toleranslarını Kaplin Ayar Toleransları sayfasında mil hızı ve kaplin tipine göre bulabilirsiniz; ancak toleransa girmeden önce ayakların oturması gerekir.
Saha testi: yumuşak ayak nasıl ölçülür
Klasik ve güvenilir yöntem saatli komparatörlü kaldırma testidir. Sırayla uygulayın:
- Makineyi güvenli hale getirin: enerjiyi kesin, kilitleyin, kaplin korumasını sökün.
- Taban plakası ve ayak yüzeylerini temizleyin; pas, boya ve eski shim kalıntılarını alın.
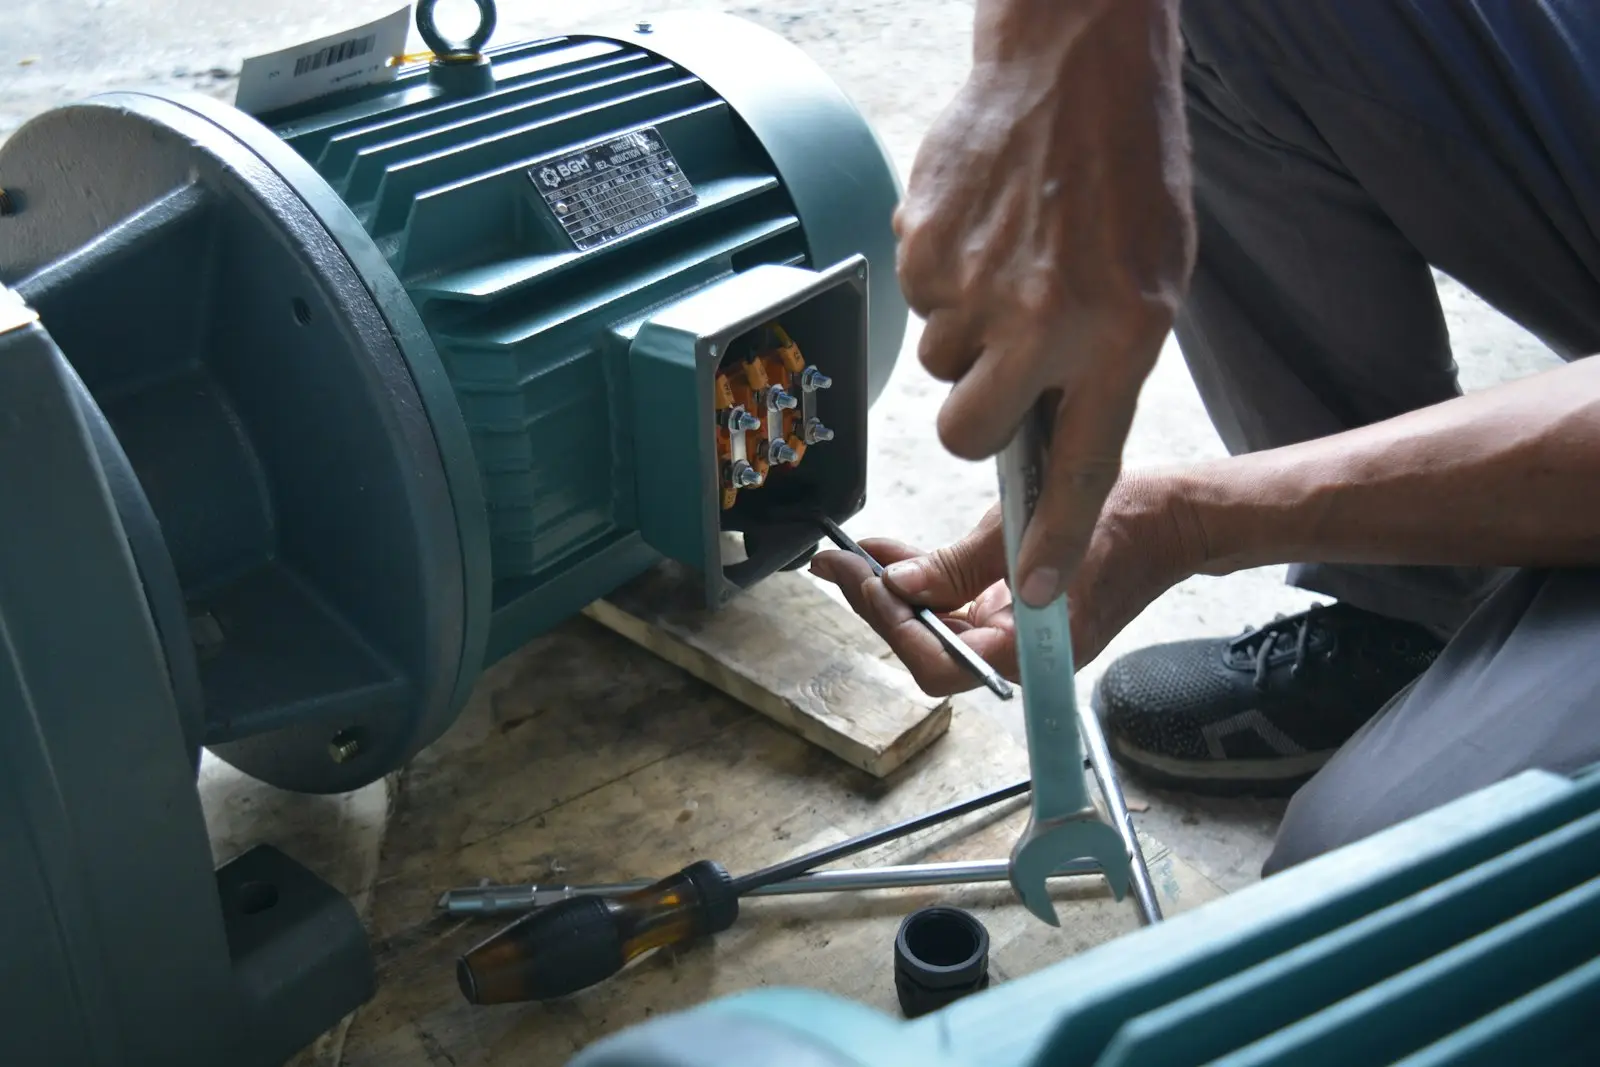
- Tüm ayak cıvatlarını elden sıkın, sonra tork anahtarıyla üretici değerine sıkın.
- Kaplin yakınındaki mil üzerine mıknatıslı komparatör yerleştirin; ibre ayağın üstüne değsin.
- İbre sıfırlayın. O ayak cıvatmasını gevşetin ve ayağı yukarıdan hafifçe kaldırın.
- İbre okumasını kaydedin. Cıvatayı geri sıkın, torklayın.
- Aynı işlemi dört ayak için tekrarlayın.
Karar kuralı: Çelik gövdeli makinede 0,05 mm'den büyük okuma yumuşak ayaktır; 0,08 mm üzerinde mutlaka düzeltin. Bazı üreticiler 0,02–0,03 mm ister; makine kılavuzuna bakın. Dört ayak okumasının toplamı, tek ayağın okumasından belirgin biçimde büyükse (örneğin toplam 0,20 mm, en büyük tek okuma 0,05 mm) sorun tek ayakta değil, taban plakasının bükülmesindedir. Bu duruma yapısal yumuşak ayak denir ve shim eklemek tek başına çözmez.
Düzeltme sırası: önce taban, sonra shim
Yanlış sıra, hatayı gizler. Şu sırayı izleyin:
- Taban plakasını kontrol edin: plaka ile temel arasında harç boşluğu varsa enjeksiyon harcı (grout) yenileyin.
- Açılı yumuşak ayakta ayağın altını tornalatmak veya ayağı yeniden kaynaklamak kalıcı çözümdür; ince shim yığınları açıyı çözmez.
- Paralel boşlukta paslanmaz shim kullanın. Her shim setinde en fazla üç–dört yaprak bulundurun; çok katmanlı shim ezilir ve yumuşak ayağı geri getirir.
- Cıvatayı her zaman tork anahtarıyla, üreticinin tork değerinde sıkın. Sıra: çapraz, kademeli.
- Düzeltmeden sonra kaldırma testini tekrarlayın; tüm ayaklar sınırın altına inince hizalamaya geçin.
Yumuşak ayak düzeltildikten sonra mil konumu değişir. Bu yüzden hizalamayı mutlaka ondan sonra yapın; tersini yaparsanız emeğiniz boşa gider.
Hizalama ve titreşim tarafında ne beklemelisiniz
Yumuşak ayak giderilip kaplin doğru ayarlandıktan sonra 1X bileşen düşer. Titreşim değerlendirmesini ISO 10816-3 / ISO 20816-3'teki makine sınıfı ve dayanak sınıflarına göre yapın; hız (mm/s RMS) ölçün ve ISO 10816-3 Titreşim Şiddeti Değerlendirme aracıyla sınıfa göre yorumlayın. Genel durum izleme akışını ISO 17359 belirler; ölçüm noktaları ve sensör montajı için ISO 13373-1'deki temel uygulamaları kullanın.
Spektrumda yumuşak ayağın ayak izi her zaman net değildir: 1X baskın olabilir, 2X görülebilir, bazen doğal frekans uyarımı eklenir. Mil orbiti ve faz verisi ayırt edici olur. Şaft orbitini Şaft Orbit Simülatörü ile inceleyip sahada gördüğünüz orbit şekliyle karşılaştırabilirsiniz. Dönen ekipmanda rotor dinamiği tarafındaki gereksinimler ISO 21940 serisindedir; balans kalitesi için ISO 21940-11, esnek rotorlar için ISO 21940-21 geçerlidir. Balans toleransını ISO 21940-11 Balans Toleransı Hesaplayıcı ile belirleyin.
Unutmayın: dengesizlik kuvveti F = m · r · ω² formülüyle büyür. Burada m dengesiz kütledir (kg), r kütle merkezinin dönme ekseninden uzaklığıdır (m), ω açısal hızdır (rad/s). Yumuşak ayak mil hattını büktüğünde efektif r değişir; bu yüzden aynı makinede cıvata sıkma durumuna göre titreşim değişir. Balans hesaplarını Çift Düzlem Balans Hesaplayıcı ile yapın; ama balans yapmadan önce yumuşak ayak ve hizalama sırasını tamamlayın. Sıra şudur: ayaklar, sonra hizalama, en son balans.
Teşhisi zorlaştıran durumlar
Üç durumda yumuşak ayak tanısı karışır:
- Termal etkiler: Çalışma sırasında gövde ısınır, ayaklar farklı genleşir. Soğukta hizalama yaparken üreticinin termal ofset değerlerini uygulayın.
- Borulama gerilmesi: Boru flanşını bağlayınca mil hattı oynar. Kaplinsiz ve kaplinli durumu ayrı ayrı ölçün; fark büyükse boru desteklerini düzeltin.
- Zayıf temel: Beton çatlamış veya ankraj gevşemişse kaldırma testi normal çıkabilir ama çalışmada titreşim yüksektir. Temel şüphesinde darbe testi ve mod verisi alın.
Bu karışım durumlarında faz ve spektrum verisini Zaman Dalgası ve FFT Spektrum Simülatörü üzerindeki örneklerle karşılaştırmak teşhisi netleştirir. Personel yeterliliği için ISO 18436-2 kapsamındaki titreşim analist sertifikasyonu yol göstericidir.
Ne zaman yerinde ölçüm çağırmalısınız
Şu durumlarda kendi başınıza ilerlemeyin: kaldırma testi dört ayakta da sınırın üstünde ve taban plakası şüphesi varsa; hizalama tekrarlanamıyorsa (aynı işlemde farklı sonuç); çalışma titreşimi düzeltmeden sonra düşmüyorsa; veya esnek rotorlu, kritik hızına yakın çalışan bir makinede faz davranışı karışıksa. Bu hallerde faz, orbit ve etki katsayısı verisiyle ölçüm gerekir. Yerinde balans ve titreşim ölçümü için ekibimizden destek almak üzere iletişim sayfamızı kullanabilirsiniz. Doğru sıra — ayak, hizalama, balans — her seferinde aynıdır; sırayı bozmayan makineyi iki kez açmaz.